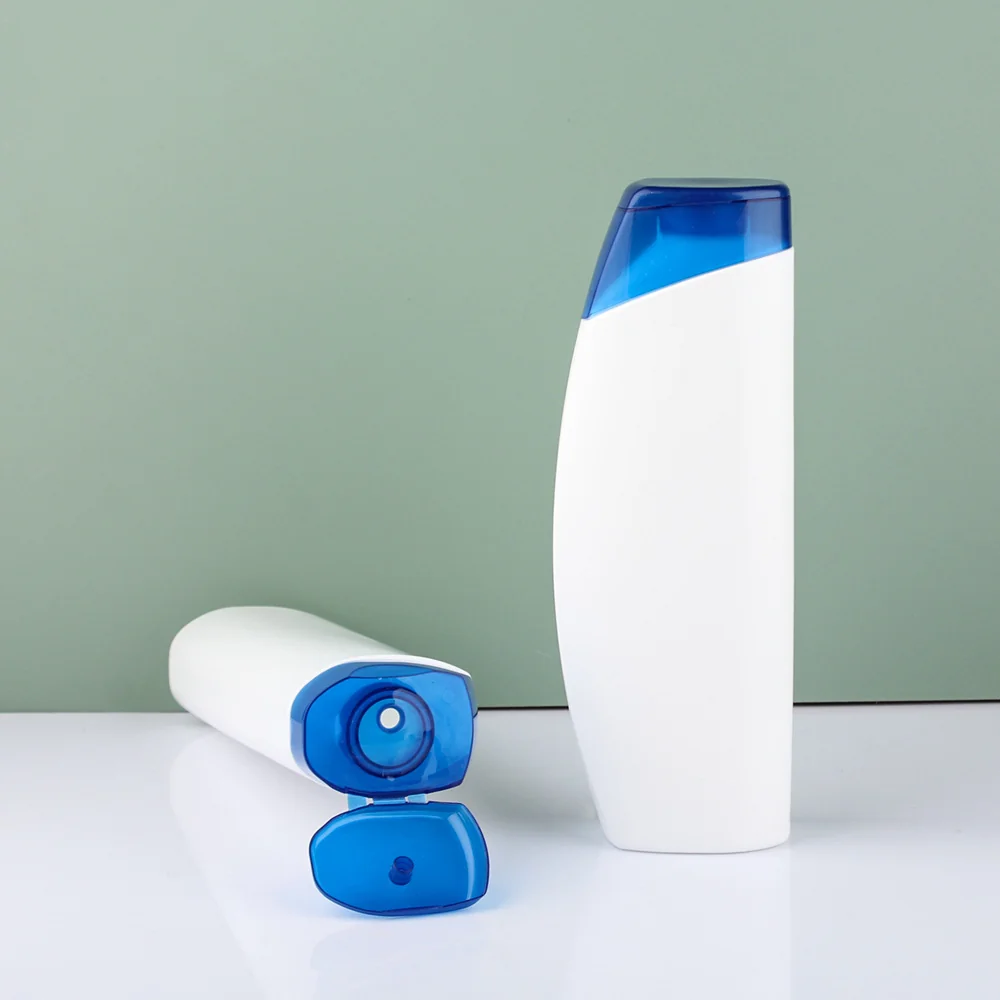
补充装或浓缩产品的上市,通常始于一个市场决策,落到工厂时却变成一句小小的变更请求:「同一个瓶子,只改灌装量」。这个请求几乎从来不「小」。灌一次和反复灌是两种不同的工程问题,而浓缩形态还会改变塑料需要抵抗的东西。
以下是真正会变的五行规格,以及决定每一行的那项测试。
一次性瓶子上,瓶口主要是配盖子的接口。在补充装瓶子上,它同时是灌装口和倾倒口,要被使用几十次。这里会坏两件事。
| 参数 | 一次性 | 补充装 | 测试 |
|---|---|---|---|
| 内孔直径 | 按灌装时的产品黏度定 | 按倾倒流量放大 | 在工作黏度下做计时倾倒 |
| 螺纹公差 | 常规 | 收紧,名义值略偏下差 | 50 次开合后的配盖扭矩 |
| 瓶口壁厚 | 常规 | 若盖子兼作握持部则需加强 | 50 次循环后的瓶口圆度 |
浓缩液更黏,用户会挤得更用力,而且要挤好几个月。第一天能回弹的瓶子,到第三个月可能就一直是凹的。
要加进规格的是一行 回弹指标:把瓶子压缩到其深度的 50% 并保持十秒,30 秒内应恢复到原始尺寸的 90% 以上,且在模拟使用寿命结束后仍能满足。
| 树脂路线 | 对回弹的影响 | 代价 |
|---|---|---|
| 更高密度的 HDPE | 刚性和回弹更好 | 稍脆,要复查跌落表现 |
| 加强挤压面板壁厚 | 直接改善回弹 | 材料成本增加,冷却周期变长 |
| 面板加强筋/结构 | 不加重量也能回弹 | 需要改图纸;可能影响表面装饰 |
| 提高 PCR 掺配比 | 通常会降低回弹 | 必须在目标比例下测试,绝不能用全新料数据外推 |
注意最后一行。补充装和 PCR 经常被同时提出,而它们在「回弹」这件事上互相拉扯。请把它们组合起来测,而不是分开测。
浓缩液在货架上停留时的有效成分浓度高于稀释后的产品,而且它在瓶子里待得更久——因为用户买得更少、用得更慢。
| 形态 | 阻隔需求 | 可行方案 |
|---|---|---|
| 稀释型、高复购 | 低 | 单层 HDPE |
| 浓缩型、12 个月保质期 | 中等 | 更高 ESCR 牌号、加厚壁、或加阻隔层 |
| 浓缩型、24 个月、氧敏 | 高 | 多层结构或 EVOH 阻隔;预期要改模 |
如果补充装是袋装或小包,产品就变成一个两件套系统,而两者之间的เชื่อมต่อ界面就是一条规格——不管你写不写下来。
一次性瓶子只被使用几周。补充装瓶子要用好几个月,有时在潮湿的浴室里,有时还会被擦洗。不干胶标签最先失效。
| 装饰方式 | 耐久性 | 相对标签的成本 | 适合场景 |
|---|---|---|---|
| 不干胶标签 | 边角起翘、变黄 | 基准 | 短周期、小批量 SKU |
| 收缩膜 | 能扛使用,但干扰回收分选 | 相近 | 复杂瓶型,但要先确认单一材质要求 |
| 模内标 | 基本永久 | 模具费高,量大后单支更低 | 耐用瓶、稿件稳定的产品 |
| 直印(丝印/胶印) | 良好,粗糙使用会刮伤 | 上机费高,单支更低 | 稿件简单、中大批量 |
测试方法:橡皮摩擦测试,加温皂水中浸泡 30 秒后用拇指搓。如果图案会掉,它撑不过浴室里的一年。
| 图纸上的一行 | 从 → 到 | 决定它的测试 |
|---|---|---|
| 瓶口内孔与螺纹 | 配盖界面 → 灌装与倾倒界面 | 计时倾倒;50 次循环后的扭矩 |
| 挤压面板壁厚 | 由顶压决定 → 由挤压回弹决定 | 反复压缩后的回弹测试 |
| 树脂牌号 | 标准 HDPE → 更高 ESCR 牌号 | 浓缩浓度下的环境应力开裂测试 |
| 盖子 | 密封盖 → 密封、排气、定量 | 灌装时间;循环后泄漏测试 |
| 装饰 | 标签 → 模内标或直印 | 摩擦与浸泡测试 |
| 纸箱 | 一瓶一箱 → 瓶 + 补充装 | 组合包装跌落测试 |
要准确而不是乐观地报出补充装方案的价格,我们需要五项信息:
有这五项,画图工作是一周。没有这五项,第一轮样品只是猜测,第二轮样品才是真正的第一轮。